Especificar un sistema 45HL–150HL comercial Esto implica elegir el número de cubas de la sala de cocción, el método de calentamiento y el nivel de control en función del número de lotes diarios que se desee producir, en lugar de optar por un único tamaño de máquina “comercial”. Las configuraciones publicadas de cuatro cubas, con capacidades de entre 20 HL y 50 HL, permiten producir hasta unos seis lotes al día; en el caso de los sistemas más grandes, es necesario realizar el mismo cálculo de capacidad.
Qué cubre realmente la póliza “45HL–150HL Commercial”
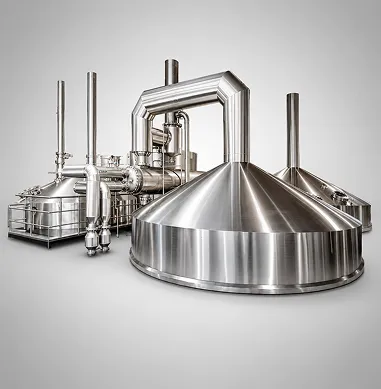
El equipo de cervecería se divide generalmente en cuatro bandas de capacidad: sistemas caseros y piloto a 50L–200L, sistemas de nano cervecería a 2HL–10HL, sistemas de microcervecería a 12HL–40HL, y sistemas de cervecería comercial a 45HL–150HL. El rango completo del proyecto estándar va desde sistemas piloto de 50L hasta instalaciones comerciales de 150HL, cubriendo estructuras de sala de cocción de dos, tres, cuatro y cinco recipientes según la escala objetivo.
Una forma práctica de abordar una especificación a escala comercial:
- Fija tu producción objetivo en barriles o hectolitros por año, luego calcula hacia atrás los lotes por semana.
- Elige una cantidad de tanques (entre dos y cinco) según cuántos lotes por día requiere tu producción.
- Elige un método de calefacción en función del acceso a los servicios públicos de tu instalación (suministro eléctrico, caldera de vapor o gas/combustión directa).
- Decide entre control PID y PLC según la cantidad de lotes y el modelo de personal.
- Confirma el grado del material, la presión de trabajo y la marca del componente de automatización antes de solicitar una cotización formal.

Cantidad de Depósitos: Dos, Tres, Cuatro o Cinco Depósitos
Más depósitos generalmente significan un tiempo de espera más corto por lote porque el macerado, el lavado, la ebullición y el remolino pueden solaparse en tanques separados en lugar de compartir uno o dos. La compensación es el costo de capital y el espacio útil: una sala de cocción de cinco depósitos cuesta más y requiere más espacio que un sistema de dos depósitos que produce el mismo volumen anual, solo distribuido en más días de producción.
A escala comercial, esta decisión es más importante que a escala nano o micro, ya que la diferencia entre “el número justo de recipientes” y “un recipiente más” se traduce en diferencias reales en el rendimiento. Una estructura de cuatro recipientes es un punto intermedio habitual: ofrece la separación suficiente para evitar que una etapa del proceso bloquee a la siguiente, sin ocupar el espacio que requeriría un sistema de cinco recipientes.

Lotes diarios: qué se publica y dónde se detienen los datos
Esta es la cifra que realmente importa a la mayoría de los compradores comerciales, y es también donde la información pública se agota más rápidamente. Los datos de configuración publicados abarcan dos casos: un sistema de cuatro depósitos de 10 HL con capacidad para hasta aproximadamente cuatro lotes al día, y un sistema de cuatro depósitos de 20 HL a 50 HL diseñado para hasta aproximadamente seis lotes al día; ambos sujetos al proceso seleccionado, al programa de funcionamiento y a la configuración del sistema.
Esa segunda cifra se sitúa justo en el límite inferior del rango comercial de 45 HL a 150 HL. En el caso de las configuraciones de 60 HL, 100 HL o 150 HL, las cifras de lotes diarios no se hacen públicas. No se trata de una evasiva: depende realmente del régimen de maceración, del método de filtración, del diámetro de las tuberías de transferencia del mosto y de la duración del ciclo CIP, factores que, a esta escala, son específicos de cada proyecto. Si un proveedor te da una cifra única de lotes diarios para un sistema de 100 HL sin preguntarte primero por tu proceso, tómatela como una estimación inicial, no como una especificación técnica.
Compensaciones del Método de Calentamiento a Volumen Comercial
Las opciones de calentamiento publicadas para equipos para cervecerías incluyen sistemas eléctricos, de vapor y de fuego directo, seleccionados según el tamaño del sistema y las condiciones de la instalación.
La calefacción eléctrica es la más sencilla de instalar cuando ya se dispone de suministro trifásico adecuado, y evita la necesidad de obtener permisos para la caldera. Sin embargo, en lotes de tamaño comercial, la carga eléctrica aumenta rápidamente y algunas instalaciones no pueden suministrar el amperaje suficiente sin una mejora de la infraestructura.
La calefacción por vapor se adapta bien a los sistemas comerciales más grandes, con múltiples depósitos, y suele combinarse con un generador de vapor central que abastece a varios depósitos a la vez, lo cual resulta útil cuando también se utiliza la misma caldera para alimentar un depósito de licor caliente y un sistema CIP. La contrapartida es la propia caldera: el coste de inversión, el mantenimiento y, en algunas jurisdicciones, un régimen de cumplimiento normativo e inspección independiente.
La calefacción por fuego directo reduce el coste inicial en algunas configuraciones, pero concentra el calor de forma desigual si el diseño del quemador y del recipiente no se adaptan cuidadosamente entre sí, y te obliga a depender de un suministro de gas.
Ninguna de estas opciones es una respuesta correcta universal para un rango de 45HL–150HL. La elección depende de los servicios de los que ya disponga tu emplazamiento, y no de cuál sea, en teoría, el método “más eficiente”.”
Control PID frente a PLC: dónde está realmente el límite
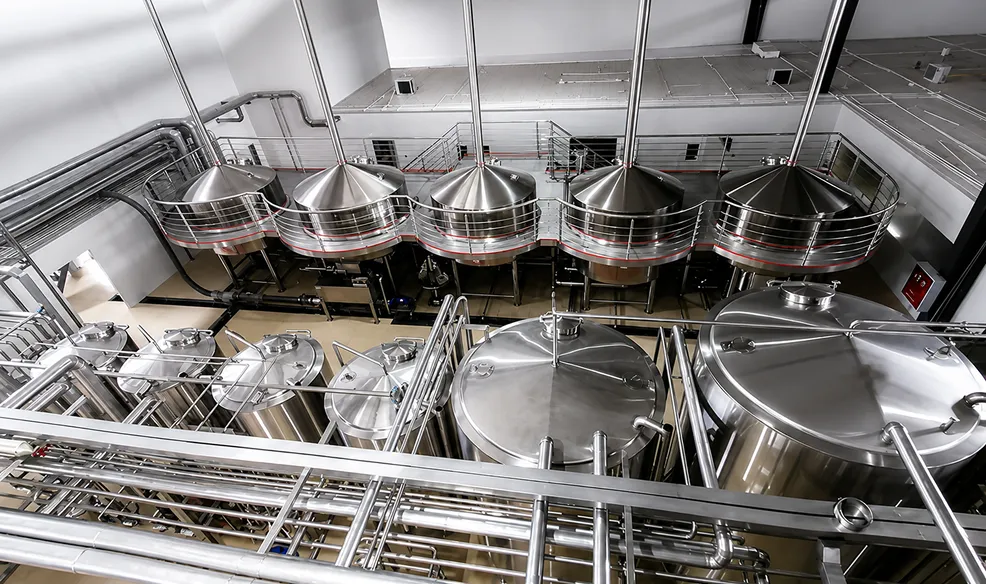
Las opciones de control son PID o PLC, con componentes de automatización de Siemens, Schneider, Allen-Bradley u otra marca acordada, en función del proyecto. El control PID gestiona bien los bucles individuales de temperatura y de proceso, y hace que el sistema sea más sencillo de manejar y de solucionar problemas; resulta una opción adecuada cuando una o dos personas ejecutan manualmente cada lote siguiendo la secuencia.
El control mediante PLC coordina múltiples bucles y secuencias en toda la sala de cocción, lo cual cobra importancia cuando se procesan varios lotes al día y no es viable que un operario supervise manualmente cada uno de los pasos de cada recipiente. Con una capacidad de entre 45 y 150 HL, seis lotes al día en una sala de cocción de cuatro cubas implican que las etapas del proceso se solapan y se producen simultáneamente; ahí es donde la secuenciación mediante PLC justifica su mayor coste frente al PID.
En comparación con las páginas de catálogos de proveedores que predominan en los resultados actuales de búsqueda de equipos comerciales para la elaboración de cerveza, esta es, por lo general, la disyuntiva que no se explica: el nivel de control no es una casilla que se marque, sino que depende del número de lotes superpuestos que tu número de cubas y tu programa de producción produzcan realmente.
Material y Construcción
Los equipos para cervecerías se fabrican en acero inoxidable apto para uso alimentario, normalmente SUS304, si bien el uso de otros materiales está sujeto a la confirmación del proyecto. A escala comercial, esta es la práctica habitual en todo el sector: el acero inoxidable SUS316 o materiales de mayor espesor solo se utilizarían para requisitos de proceso específicos (por ejemplo, determinados aditivos ácidos), y eso es algo que se decide a nivel de proyecto, no una especificación por defecto.
| Categoría |
Rango de Lote |
Cantidad Típica de Recipientes |
Material |
Calentamiento |
Control |
Lotes Publicados/Día |
| Inicio & Piloto |
50L–200L |
2 recipientes |
SUS304 |
Eléctrica |
PID |
No divulgado públicamente |
| Nano Cervecería |
2HL–10HL |
2 a 3 recipientes |
SUS304 |
Eléctrico, vapor |
PID o PLC |
No divulgado públicamente |
| Microcervecería |
12HL–40HL |
3 a 4 recipientes |
SUS304 |
Eléctrico, vapor, fuego directo |
PID o PLC |
Hasta ~4 (10HL, 4 recipientes) |
| Comercial |
45HL–150HL |
4 a 5 recipientes |
SUS304 (SUS316 bajo pedido) |
Vapor, eléctrico, fuego directo |
PID o PLC |
Hasta ~6 (20HL–50HL, 4 recipientes) |
La cifra anterior de lotes diarios para la gama comercial solo es aplicable hasta el extremo de 50 HL del intervalo y procede de una configuración publicada de 20 HL–50 HL, no específicamente de un sistema de 100 HL o 150 HL. Debe considerarse un valor de referencia mínimo, no una especificación para el extremo superior de la gama.
Cómo obtener un presupuesto para un proyecto de 45 HL–150 HL
El equipo cervecero comercial Se configura y se presupuesta en función de la capacidad de producción, los requisitos del proceso, la cantidad de recipientes, el método de calentamiento, el nivel de automatización, la calidad del material, la selección de componentes, las redes de servicios públicos del país de destino, las condiciones de envío, los requisitos de instalación y las necesidades de certificación aplicables. No existe una lista de precios pública estandarizada a esta escala: los presupuestos de los proyectos se desglosan por materiales, componentes y plazo de entrega una vez definida la configuración, por lo que la respuesta sincera es que plantee su objetivo de lotes diarios y las limitaciones de los servicios públicos durante la negociación del presupuesto, en lugar de esperar un precio fijo.
Preguntas frecuentes
P: ¿Qué cantidad de recipientes es la estándar para una sala de cocción comercial de 100 HL?
R: Las salas de cocción de escala comercial se ofrecen en configuraciones de dos, tres, cuatro o cinco recipientes. La opción adecuada para un objetivo de 100 HL depende de la cantidad de lotes diarios prevista y del espacio disponible en las instalaciones, no de una regla fija vinculada únicamente al volumen.
P: ¿Puede un sistema comercial utilizar calentamiento eléctrico en lugar de vapor?
R: Se ofrecen sistemas de calentamiento eléctrico, por vapor y por fuego directo, según el tamaño del sistema y las condiciones de la instalación. El calentamiento eléctrico es adecuado cuando la instalación dispone de suficiente potencia trifásica; el vapor es más habitual en el extremo superior de la gama comercial, especialmente cuando una caldera central también alimenta los sistemas CIP y de agua caliente.
P: ¿La certificación CE es suficiente para confirmar el cumplimiento normativo en mi mercado?
R: La certificación CE se declara a nivel de empresa, y es necesario confirmar la directiva aplicable o el alcance del certificado para cada máquina y mercado de destino. Solicite el documento de certificación específico para su equipo y país antes de formalizar la compra.
P: ¿Cuántos lotes por día puede procesar un sistema de 150HL?
R: Esta cifra no se divulga públicamente. Los datos publicados sobre lotes por día actualmente se limitan a una configuración de cuatro recipientes de 20HL–50HL (hasta aproximadamente seis lotes por día); para 60HL y superior, esto debe confirmarse directamente contra su proceso durante la etapa de cotización.


 Publicado