Substâncias amargas do lúpulo, coagulação de proteínas e polifenóis, evaporação, cor, pH, produtos de Maillard e DMS: as nove alterações que todo o cervejeiro deve compreender.
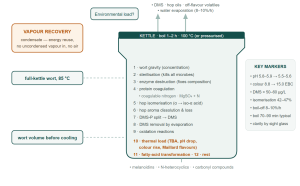
Assim que a filtração terminar, o mosto entra na caldeira — e, durante as próximas uma a duas horas, sofre uma cascata de alterações físicas e químicas que nenhuma fase posterior consegue reverter totalmente. Então, o que acontece realmente dentro daquele recipiente de ebulição? Quais são as alterações desejáveis, quais são as perdas e quais podem silenciosamente arruinar a sua cerveja meses mais tarde? Este guia detalha as alterações básicas que ocorrem durante a fervura do mosto, com os diagramas do processo original e as tabelas de dados redesenhados para uso prático.
1. Por que é que fervemos o mosto — e o que é que realmente muda?
O mosto é fervido durante 1 a 2 horas, enquanto se adicionam os lúpulos. A fervura dissolve e transforma as substâncias amargas e aromáticas dos lúpulos, esteriliza o mosto, destrói as enzimas, elimina os compostos voláteis indesejados e estabiliza a composição final do que os cervejeiros chamam de «mosto final» (定型麦汁). Se saltar a etapa da caldeira, não se obtém cerveja — obtém-se água de malte doce, instável e microbiologicamente frágil.
Antes de prosseguir, pergunte a si mesmo: consegue enumerar as nove mudanças principais? São elas:
- Dissolução e transformação das substâncias amargas do lúpulo.
- Formação e separação de complexos coaguláveis de proteínas e polifenóis.
- Evaporação do excesso de água para atingir a densidade alvo.
- Esterilização do mosto.
- Destruição total da atividade enzimática, fixando a composição do mosto.
- Aumento da cor do mosto.
- Aumento da acidez do mosto.
- Formação de substâncias redutoras.
- Alterações no teor de sulfureto de dimetilo (DMS).
2. O que acontece às substâncias amargas do lúpulo — e por que razão apenas um terço do lúpulo é utilizado?
A adição de lúpulo tem dois objetivos: dissolver e isomerizar as substâncias amargas, para que a cerveja adquira o seu amargor limpo e refrescante, e extrair polifenóis que ajudam a coagular as proteínas do mosto. Mas onde é que essas substâncias amargas vão parar, afinal? Na maior parte das vezes, não vão parar ao seu copo — ver Tabela 1.
Tabela 1 — Evolução das substâncias amargas do lúpulo ao longo do processo de fabrico da cerveja
| Fração |
Teor de substâncias amargas (%) |
Valor relativo de amargor (%) |
| Lodo de lúpulo (lúpulo usado) |
20 |
7 |
| Coágulo / sedimento |
50 |
18 |
| Cobertura de espuma e levedura |
10 |
25 |
| Resíduos presentes na cerveja acabada |
20 |
50 |
Tabela 1. Reproduzida a partir da tabela original sobre a distribuição das substâncias amargas; a fração de resíduos, por si só, contém metade das substâncias amargas adicionadas — um forte argumento a favor de uma separação cuidadosamente concebida na caldeira e no redemoinho.
Quase nada se dissolve instantaneamente. Apenas uma pequena parte do material do lúpulo passa rapidamente para a solução — principalmente fenóis solúveis em água, além de um pouco de proteínas, hidratos de carbono e minerais —, enquanto o restante tem de ser extraído. E eis o facto incómodo: o ácido α não é solúvel no mosto frio. Só se torna solúvel após isomerizar para iso-α-ácido durante a fervura, e é precisamente por isso que o lúpulo tem de ser fervido e não apenas deixado em infusão.
Mesmo assim, apenas cerca de um terço do α-ácido se isomeriza em iso-α-ácido, e parte desse é adsorvido e perdido após a ebulição. Por isso, nenhum cervejeiro consegue uma utilização do lúpulo de 100% — mas a questão é: está a obter o máximo que a sua caldeira consegue proporcionar?
2.1 Ácido α: Solubilidade, pH e janela de isomerização
A solubilidade do ácido α depende fortemente do pH e da temperatura do mosto. No mosto com pH 5,9, a solubilidade pode atingir 480 mg/L; com pH 5,0, os valores de saturação descem para cerca de 40 mg/L a 25 °C e 60 mg/L a 100 °C. O iso-α-ácido, em contrapartida, dissolve-se facilmente — daí toda a estratégia de isomerização. Em condições muito ácidas, como no caso da cerveja em fermentação em que o pH desce abruptamente, a solubilidade do α-ácido desce para apenas 0,5–2 mg/L.
O tempo de fervura é igualmente decisivo. Com a adição de 80 mg/L de ácido α, o ácido iso-α aumenta rapidamente durante a primeira metade da fervura; durante uma fervura de 90 a 120 minutos, a taxa de isomerização diminui lentamente de cerca de 47,2% para 42%. Nas fórmulas que adicionam lúpulo apenas nos últimos 30 minutos, a utilização desce para cerca de 24% — enquanto que a adição tardia de lúpulo no redemoinho, a 90–95 °C, ainda permite a isomerização, o que é extremamente importante para cervejas com ênfase no aroma.
Tabela 2 — Efeito do pH do mosto na isomerização do lúpulo
| pH do mosto |
4.75 |
5.03 |
5.28 |
5.52 |
5.85 |
| Ácido α (mg/L) |
3.4 |
4.0 |
4.3 |
4.6 |
6.7 |
| Ácido iso-α (mg/L) |
28.9 |
33.1 |
34.0 |
36.5 |
39.5 |
Tabela 2. Redesenhada a partir da tabela original de isomerização em função do pH. Um pH mais elevado aumenta tanto a solubilidade do α-ácido como a formação de iso-α-ácido — mas um pH de ebulição mais baixo melhora a precipitação de proteínas e polifenóis e a higiene da cerveja, pelo que é necessário encontrar um equilíbrio entre estes dois objetivos.
2.2 Ácido β, resinas moles e resinas duras
O ácido β é praticamente insolúvel: cerca de 1,5 mg/L a 25 °C e 9 mg/L a 100 °C, e mesmo a um pH de 10 não ultrapassa os cerca de 100 mg/L. A maior parte do ácido β é, portanto, removida juntamente com o lúpulo usado; o restante pode precipitar à medida que o pH desce durante a fermentação e a maturação, deixando apenas vestígios na cerveja final.
As resinas moles e duras, por outro lado, dissolvem-se bem no mosto durante a fervura. Os produtos de oxidação da humulona e dos compostos relacionados apresentam uma excelente solubilidade, o que explica uma regra útil na fabricação de cerveja: mesmo o lúpulo que quase não contém ácido α pode ainda assim contribuir com um amargor agradável — o seu valor de amargor difere simplesmente do do iso-ácido α.
2.3 É possível conservar o lúpulo sem perder o amargor?
Sim — e as cervejarias modernas fazem isso de duas maneiras:
- Produtos avançados à base de lúpulo. As formulações à base de terra de diatomáceas, bentonite e silicato proporcionam uma enorme superfície de contacto entre o material de lúpulo e o mosto, acelerando a dissolução e a isomerização. Em comparação com a maceração convencional do lúpulo, os produtos modernos podem reduzir o consumo de lúpulo em 10–15%.
- Misturas de malte com elevado teor de adjuvantes. Quando o mosto contém menos substâncias nitrogenadas e polifenóis (por exemplo, arroz 30% ou cevada em bruto 40% com auxílio enzimático), a necessidade de coagulação das proteínas diminui e o consumo de lúpulo desce em cerca de 10–22%. No entanto, é preciso ter cuidado — a recuperação do amargor torna-se mais variável, pelo que as adições devem continuar a ser calculadas com base nos valores normais.
2.4 Polifenóis, óleos, ácidos gordos e proteínas do lúpulo
Os polifenóis do lúpulo dissolvem-se progressivamente durante a fervura — mais lentamente a partir do lúpulo inteiro do que a partir de pellets ou extratos. Os fenóis monoméricos, tais como o ácido gálico, o ácido protocatéquico, o ácido cafeico, a quercetina e os glicósidos de catequina, podem condensar-se em formas di-, tri- e poliméricas; as frações condensadas mais pequenas (peso molecular de 600 a 3000, ou um grau de polimerização de 2 a 10) comportam-se como “taninos” e ligam-se fortemente às proteínas do mosto, formando um sedimento floculante de «hot-break». Os polifenóis de maior dimensão permanecem em solução, formam uma turvação não biológica com o material de «cold-break», ou polimerizam e oxidam, transformando-se em compostos castanho-avermelhados que intensificam a cor do mosto.
O óleo de lúpulo comporta-se de forma bastante diferente. Os seus principais componentes são hidrocarbonetos terpenos; a proporção de substâncias oxidadas pode atingir 10–50% durante o armazenamento (dependendo da embalagem, da absorção de oxigénio e da temperatura de armazenamento) — e os terpenos oxidados são altamente odoríferos, com um limiar próximo de 5 × 10⁻⁴ mg/L. Durante a fervura, a grande maioria do óleo de lúpulo volatiliza-se com o vapor, e é precisamente por isso que O lúpulo aromático não deve ser adicionado demasiado cedo. O que permanece são, principalmente, o humuleno, o cariofileno e os álcoois sesquiterpénicos, que conferem à cerveja o seu aroma agradável.
Os ácidos gordos do lúpulo entram na caldeira juntamente com o lúpulo: cerca de 20% da fração volátil é constituída por ácidos gordos livres, pelo que os níveis de ácido octanóico, decanóico e láurico aumentam assim que o lúpulo é adicionado. Após a fervura, grande parte destes ácidos gordos livres é adsorvida pelos coágulos proteicos, pelo que a quantidade medida de ácidos gordos livres volta a diminuir — mas os ácidos gordos insaturados de cadeia longa (ácido palmitoleico, oleico e, especialmente, linoleico) retidos pelo lúpulo não podem ser todos adsorvidos, e parte deles passa para o fermentador. Por fim, o lúpulo inteiro e os pellets contêm cerca de 50% de proteína solúvel em sal; os mostos de lúpulo típicos contêm apenas 1,5–5 mg/L de proteína derivada do lúpulo, na sua maioria material de baixo peso molecular inferior a 2600 Da, que se liga a polifenóis, minerais e algumas substâncias aromáticas e influencia o corpo e a sensação na boca da cerveja.
3. Como é que o «hot break» e o «cold break» se formam, na realidade?
Já alguma vez viu o mosto ficar repentinamente límpido após vinte minutos de agitação turva e opaca? É a coagulação das proteínas a fazer o seu trabalho — uma das alterações mais importantes na caldeira. No início da fervura, o mosto apresenta-se opaco e turvo; pequenos flocos precipitam-se lentamente, transformam-se em flocos maiores e separam-se, e o mosto torna-se brilhante e límpido.
Pausa para o café — e como tirar o máximo partido dela
Os complexos formados a partir de proteínas e polifenóis, e a partir de proteínas e óxidos de polifenóis, são insolúveis quando aquecidos e separam-se sob a forma de coágulos durante a ebulição. Quatro fatores aceleram a sua formação:
- Tempo de ebulição prolongado — uma ebulição de 2 horas forma grandes coágulos; quanto maior for a pressão de ebulição, maior será a temperatura e mais rápida será a separação.
- Movimento vigoroso de ebulição — a turbulência ondulante intensifica a reação entre proteínas e polifenóis.
- pH mais baixo — a coagulação atinge o seu nível ideal perto de pH 5,2, pelo que o pH da caldeira deve ser mantido o mais baixo possível.
- Polifenóis do lúpulo — tanto os polifenóis do malte como os do lúpulo se ligam às proteínas do mosto, sendo que os polifenóis do malte desempenham um papel mais importante. É por isso que a primeira adição de lúpulo deve ser feita nos primeiros 10 minutos da fervura, para que os polifenóis do malte e as proteínas do mosto possam reagir plenamente e a utilização do lúpulo melhore.
No final da fervura, verifique o mosto visualmente ou através de um copo de amostra: o coágulo deve apresentar-se sob a forma de grandes flocos suspensos num mosto límpido. Quanto maiores forem os flocos, melhor será a precipitação das proteínas.
Azoto de decomposição a frio e azoto coagulável residual
Os complexos formados por produtos da degradação das proteínas e polifenóis dissolvem-se durante a fervura e só se separam quando o mosto arrefece — o conhecido «cold break». Mesmo após uma longa fervura, o mosto ainda contém uma pequena quantidade de azoto coagulável de elevado peso molecular, inferior a 20 mg/L; este pode posteriormente sedimentar-se na cerveja e causar turvação por frio, razão pela qual a clarificação e a estabilização a frio continuam a ser importantes.
4. Porquê a evaporação? A questão da taxa de evaporação
A fervura tradicional decorre à pressão atmosférica e a cerca de 100 °C. A intensidade da fervura é avaliada pelo vigor com que o conteúdo da caldeira borbulha, e a evaporação aumenta progressivamente a densidade do mosto. Objetivos práticos: 8–10% de evaporação por hora, o que promove simultaneamente a desnaturação e a coagulação das proteínas e reduz os aromas indesejáveis do malte, do mosto e do lúpulo.
Mas a evaporação consome muita energia — e eis o dilema com que todas as cervejarias se deparam: uma maior evaporação implica uma maior perda de aroma e uma maior necessidade de água de lavagem posteriormente, embora a recuperação de calor da corrente de vapor possa compensar parte desse custo. A densidade do mosto após a fervura sobe normalmente 1–2 °P acima da densidade na caldeira cheia, pelo que é essencial uma medição precisa da densidade no final da fervura. A fervura sob pressão pode reduzir o tempo necessário.
5. Cor, pH e a questão de Maillard
A fervura escurece o mosto devido à oxidação das melanoidinas e dos polifenóis, e o mosto acabado é sempre mais escuro do que a cerveja final, uma vez que a levedura adsorve grandes quantidades de cor durante a fermentação — razão pela qual a cor deve ser avaliada na fase correta do processo. Ver Tabela 3.
Tabela 3 — Alterações na cor do mosto durante a fervura
| Palco |
EBC (valor aproximado) |
| Mosto de caldeira completa |
8.8 |
| Mosto de fundição |
15.0 |
| Mosto do tipo Pilsner |
12.3 |
Tabela 3. Reproduzida a partir da tabela original de cores do mosto (valores EBC aproximados).
O pH desce cerca de 0,2–0,4 durante a fervura: o mosto da caldeira completa situa-se entre 5,8 e 5,9 e o mosto de resíduos entre 5,5 e 5,6. Esta descida favorece a precipitação e sedimentação das globulinas e reduz a extração da cor do lúpulo. As melanoidinas ácidas e as substâncias ácidas provenientes do lúpulo aumentam ainda mais a acidez do mosto. Um pH mais baixo proporciona também um amargor do lúpulo mais fino e limpo, bem como uma melhor higiene na cervejaria, sendo que um pH de 5,2 é ideal para a precipitação de proteínas e polifenóis — mas se o pH for demasiado baixo, a utilização do lúpulo é prejudicada, obrigando a maiores adições de lúpulo.
5.1 Produtos de Maillard: amigos ou inimigos do sabor?
Grande parte do aroma do mosto provém do próprio malte — em particular dos maltes escuros, através da secagem do malte e da torrefação a alta temperatura, processos em que os açúcares reagem com os aminoácidos. Essas reações continuam na caldeira: trata-se da reação de Maillard, descrita pela primeira vez por Louis-Camille Maillard, na qual os açúcares (hexoses e pentoses) reagem com aminoácidos, dipeptídeos ou tripeptídeos para formar substâncias coloridas, juntamente com compostos aromáticos heterocíclicos voláteis.
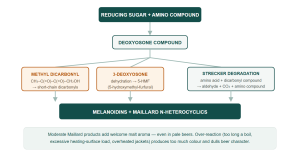
Os produtos de Maillard de baixo peso molecular e voláteis influenciam fortemente o aroma e o sabor da cerveja. São bem-vindos em cervejas escuras com destaque para o malte e benéficos em cervejas claras com um toque moderado de malte; mas, se excederem o limite — devido a um tempo de fervura excessivo ou a um aquecimento agressivo —, prejudicam o caráter típico da cerveja. A formação da cor de Maillard é, em grande parte, irreversível, ao contrário da cor induzida pelos polifenóis, parte da qual pode ser novamente reduzida durante a fermentação. Para manter a cerveja clara, mantenha baixa a alcalinidade residual da água de mosto ou acidifique o mosto.
As condições físicas também são importantes: a temperatura de ebulição, o tempo de manutenção e a temperatura do meio de aquecimento influenciam todos o resultado da reação de Maillard. Uma camada de mosto sobreaquecida aderida à superfície de aquecimento, ou uma caldeira externa demasiado quente, irá degradar a qualidade do mosto — o que nos lembra que um aquecimento suave e bem distribuído é melhor do que a força bruta.
6. Substâncias redutoras, sulfetos e a luta contra o DMS
As reações de Maillard também geram substâncias redutoras: melanoidinas, redutonas e dienóis. Estas dividem-se em dois grupos — substâncias redutoras de ação lenta, como as redutonas, e produtos da reação de Maillard de ação rápida. Ambas inibem fortemente o oxigénio e aumentam a capacidade antioxidante do mosto, o que se traduz posteriormente numa maior estabilidade do sabor.
6.1 Compostos que contêm enxofre: a origem dos sabores indesejáveis
Os aminoácidos sulfurosos degradam-se durante a ebulição. A cisteína forma sulfureto de hidrogénio (H₂S), que é instável e decompõe-se posteriormente em propionaldeído, sulfureto de dimetilo, dissulfureto de dimetilo e trissulfureto de dimetilo — compostos com limiares de odor relativamente baixos. A cistina degrada-se através das vias do tioacetaldeído ou do sulfato, dando origem a H₂S e acetaldeído, e a conversão por calor produz metional e acetaldeído. A metionina decompõe-se principalmente em metional, que reage posteriormente com os intermediários de Maillard para formar compostos que contêm enxofre e que são difíceis de remover.
6.2 DMS: O composto que determina se a sua cerveja tem cheiro a milho cozido
Tanto o mosto como a cerveja contêm DMS — um composto volátil de enxofre que, em níveis elevados, é percebido como um sabor desagradável a milho cozido ou a vegetais. O seu limiar de sabor situa-se aproximadamente entre 50 e 60 µg/L. O DMS tem origem na S-metilmetionina (precursor do DMS, DMS-P) presente no malte, e a sua quantidade depende da variedade de cevada, do método de maltagem e da temperatura de secagem.
A fervura decompõe o precursor em DMS livre, que depois se evapora juntamente com o vapor de água. Isso faz com que o teor de DMS seja uma função direta da intensidade e da uniformidade da fervura. A maltagem seca o precursor, transformando-o em DMS-P ativo e DMS livre, e este processo repete-se na caldeira: quanto mais longa e vigorosa for a fervura, mais DMS-P se converte e mais se evapora. Uma vez que a energia é um fator importante, a maioria das cervejarias realiza uma fervura de 70 a 90 minutos e mantém o DMS-P do malte o mais baixo possível; nesse intervalo, o DMS-P converte-se em DMS e é removido. A fervura pressurizada permite um tempo mais curto.
Tenha cuidado com o redemoinho: o DMS-P arrastado para o redemoinho continua a converter-se em DMS, mas não pode ser evaporado nesse local. Com a mesma composição do mosto, a quantidade desta conversão tardia que chega à sua cerveja depende da estirpe de levedura que utilizar — um pormenor crucial para os fabricantes de lager que procuram um sabor puro e isento de DMS.
7. Como é que faria uma auditoria ao seu próprio «boil»? (Lista de verificação alargada)
Com duas tabelas, dois diagramas e nove alterações em cima da mesa, eis como transformar a teoria numa rotina semanal:
- Acompanhe a densidade do caldo completo em comparação com a do mosto fundido — é de esperar um aumento de 1–2 °P; qualquer outro valor indica um desvio devido à evaporação durante a fervura.
- Verifique a taxa de evaporação entre 8 e 101 TP3T por hora — se for demasiado baixa, prejudica a coagulação; se for demasiado elevada, desperdiça energia e retira o aroma.
- Registe o pH da caldeira — o valor-alvo é de 5,8–5,9 quando a caldeira está cheia, descendo para 5,5–5,6 no momento da vazão; procure atingir um valor próximo de 5,2 para uma precipitação ideal de proteínas e polifenóis.
- Adicione a primeira dose de lúpulo no prazo de 10 minutos — isso melhora simultaneamente a coagulação das proteínas e a utilização do lúpulo.
- Verifique o tamanho dos flocos de «hot-break» através do visor — flocos grandes indicam uma boa precipitação; flocos pequenos e turvos indicam que deve prolongar ou intensificar a fervura.
- Control boil time against DMS — 70–90 min typical; measure wort DMS to confirm you are below the 50–60 µg/L threshold.
- Keep aroma hops late — terpene hydrocarbons volatilise with the steam, so early aroma additions are simply expensive perfume up the chimney.
- Recover vapour heat and re-check the heating surface — clean surfaces and correct jacket temperatures prevent localised Maillard over-reaction.
Perguntas frequentes: A fervura do mosto na prática
P1: Durante quanto tempo se deve ferver o mosto?
Most breweries boil 70–90 minutes. Traditional practice allows up to 1–2 hours for full protein coagulation, colour development and DMS stripping; pressurised boiling can shorten the time.
P2: Por que razão apenas cerca de um terço do meu ácido α do lúpulo é utilizado?
α-acid must isomerise to iso-α-acid to dissolve, and only roughly one third converts; on top of that, about half of the added bitter substances leave with the trub, and 10% with foam and yeast (Table 1).
P3: Uma fervura mais prolongada resulta em mais amargor?
Not proportionally. Iso-α-acid concentration rises quickly in the first half of the boil, then the isomerisation ratio slowly falls from about 47% to 42% over 90–120 minutes.
P4: Como é que consigo obter um mosto mais claro e mais limpo?
Longer boil, vigorous rolling motion, low pH near 5.2, and a first hop addition inside the first 10 minutes. Check flake size in the sight glass before knocking out.
P5: Que nível de DMS devo ter como objetivo?
Below the 50–60 µg/L flavour threshold. Ensure boiling is vigorous and even, keep malt DMS-P low, and remember that DMS-P carried into the whirlpool keeps converting without being evaporated.
Conclusão: Então, o que deve retirar desta experiência com a chaleira?
Wort boiling is a balancing act. Bitterness requires isomerisation, clarity requires vigorous coagulation at low pH, stability requires complete enzyme destruction and sterility, and drinkability requires DMS and off-flavour volatiles to be driven off. Yet every hour of boiling also costs energy and creates colour and Maillard flavour that cannot be undone.
Understand the nine changes, measure the two gravity points and the boil-off rate, watch hop utilisation, and keep DMS below threshold — and your kettle stops being a black box and becomes a controllable, repeatable process.


 Publicado