No interior da moderna cuba de filtração — peneiras, ancinhos, automação, lavagem — e o filtro de mosto NORTEK para o qual as grandes marcas estão a optar.
Cada litro de cerveja que se vende passa primeiro por uma etapa de separação do mosto. Então, por que razão algumas cervejarias conseguem extrair o mosto claro em 90 minutos, enquanto outras enfrentam um mosto encravado em cada segunda fermentação? A resposta reside geralmente nas escolhas de equipamento: a geometria das ranhuras da tela, o design da lâmina raspadora, a disposição dos tubos de drenagem e o nível de automatização. Este guia analisa a cuba de filtração moderna componente a componente e, em seguida, aborda o filtro de mosto de placas e armação que marcas como a Heineken, a Brahma, a Kronenbourg, a Harbin e a Chongqing Brewery adotaram — para que possa decidir qual o sistema mais adequado para a sua cervejaria.
1. Qual é, afinal, o aspeto de uma cuba de lúpulo moderna?
A cuba de filtração atual está muito longe da antiga cuba de arrefecimento quadrada e aberta. Os recipientes modernos são de aço inoxidável, bem isolados e — o mais importante — recebem a mistura a partir do fundo. Por que é que isso importa? Porque a entrada pelo fundo mantém a absorção de oxigénio abaixo de 1 mg/L, enquanto o enchimento através de um tubo superior pode elevar significativamente os níveis de oxigénio dissolvido. A Figura 1 mostra a anatomia essencial de um lauter tun moderno.
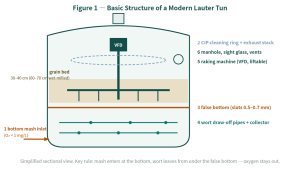
Há dois componentes que merecem uma análise mais aprofundada, apesar de raramente serem mencionados na brochura. Em primeiro lugar, o conjunto da válvula de entrada inferior distribui o mosto uniformemente por toda a área da placa, para que a camada de grãos se forme sem diferenças de densidade. Em segundo lugar, o sistema de limpeza da parte inferior: cabeças de pulverização rotativas (cerca de 2 por metro quadrado) lavam o espaço por baixo do fundo falso, uma vez que essa zona de sombra acumula resíduos e partículas que, de outra forma, provocariam o empacamento do mosto. O espaço entre a grelha e o fundo do recipiente é de apenas cerca de 20 mm — o suficiente para que o mosto escorra sem expor as placas ao ar.
2. Por que razão o desenho da placa de filtragem pode determinar o sucesso ou o fracasso do seu processo de escorrimento?
O fundo falso é, na verdade, o meio filtrante, pelo que a geometria das suas ranhuras determina a quantidade de casca que passa e a velocidade a que o mosto pode fluir. Já se perguntou por que razão dois tanques de filtração do mesmo tamanho têm um desempenho tão diferente? Observe as ranhuras. Uma tela moderna com ranhuras soldadas tem apenas 0,7 mm de largura, mas oferece uma área de fluxo livre de até 18% da superfície da placa. Compare isso com os modelos de placas fresadas e poderá ver a diferença na Figura 2.
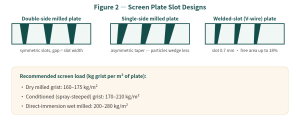
Uma conclusão interessante de uma investigação recente: mesmo quando a área aberta diminui para 10–12% da placa, a filtração continua a funcionar bem — porque é o leito de grãos, e não a placa, que constitui o verdadeiro filtro. O que realmente reduz a velocidade de escoamento é o entupimento na superfície das ranhuras. É por isso que o fabricante alemão Hupmann introduziu placas de crivo inclinadas: cada face das ranhuras está inclinada na direção contrária à rotação das lâminas raspadoras, de modo que as partículas de malte são varridas para fora, em vez de ficarem encravadas nas fendas. As cervejarias relatam escoamentos claramente mais rápidos com este design.
Como é que o mosto deve sair do recipiente?
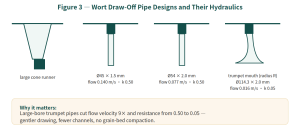
Por baixo de cada metro quadrado do fundo falso encontra-se uma saída de mosto. Os projetos modernos utilizam tubos de extração cónicos que aspiram suavemente a partir da placa, evitando zonas de escassez de sedimentos e o “canalização” que afeta as entradas planas mais antigas. Todos os tubos de extração estão ligados a um coletor central de mosto equipado com um sensor de ar — se entrar ar, a bomba pára automaticamente. A Figura 3 compara quatro modelos de tubos e os seus dados hidráulicos; a diferença é notável.
3. O que é que a máquina de varrer faz, afinal?
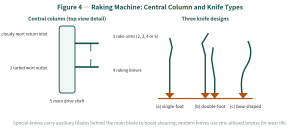
Após a primeira filtração do mosto, o leito de grãos compactado dificulta o fluxo. A máquina de remoção de resíduos — o componente que os cervejeiros mais frequentemente culpam pelos problemas — existe para soltar o leito, abrir novos canais de mosto e melhorar o contacto entre a água e a malte durante a lavagem. Quando utilizada corretamente, reduz substancialmente o tempo de escoamento; quando utilizada de forma descuidada, arrasta cascas para o mosto e prejudica a claridade.
As regras são precisas. As lâminas do rastilho devem cortar o leito sem destruir a camada filtrante já formada, pelo que a altura é ajustável de forma contínua e a máquina começa a funcionar a apenas 1–2 cm acima das placas. O espaçamento entre as lâminas aumenta em cerca de 50% para a moagem a seco (as cascas soltas necessitam de mais espaço), e o espaçamento aumenta também do raio exterior para o raio interior em cerca de 50% — porque as lâminas interiores percorrem um círculo mais curto. No terço interior do raio, o espaçamento é de cerca de 240 mm; no terço do meio, é de 220 mm. As lâminas em lados opostos estão deliberadamente deslocadas, de modo a que as suas trajetórias se complementem em vez de se sobreporem.
Qual deve ser o tamanho da máquina? A Tabela 1 relaciona o tamanho do lauter tun com a configuração do ancinho — repare como o número de rotações por ciclo aumenta à medida que o diâmetro cresce e por que razão os recipientes com circunferência superior a ~12 m precisam de quatro ou mais braços simplesmente para completar uma rotação num tempo razoável.
Tabela 1 — Cubas de clarificação e as respetivas máquinas de remoagem correspondentes
| Carga de grãos (t) |
Área de filtração (m²) |
Circunferência (m) |
Tempo por volta (min) |
Número de braços |
| 2 |
11.5 |
12 |
4 |
2 |
| 4 |
22.8 |
17 |
5.7 |
2 |
| 8 |
45.5 |
24 |
8 |
4 |
| 16 |
91 |
34 |
11.4 |
8 |
Tabela 1. Parâmetros do tanque de lúpulo vs. máquina de remoagem. Pressupostos: velocidade da borda de 3 m/min, carga de grãos de 175 kg/m², camada de grãos de 31,5 cm.
4. Quais são os requisitos técnicos de uma cuba de filtração moderna?
Se estiver a comprar um novo tanque de filtração — ou a avaliar o que já possui —, a lista de verificação apresentada na Tabela 2 é a forma mais rápida de avaliar o seu projeto. O seu tanque cumpre estes valores?
Tabela 2 — Requisitos técnicos para uma cuba de filtração moderna
| Item técnico |
Requisito |
| Capacidade de produção |
9 a 15 chávenas de café por dia |
| Maceracão pelo fundo |
Reduz a absorção de oxigénio |
| Largura da ranhura do ecrã |
0,5–0,7 mm |
| Área de passagem livre da grelha |
15% |
| Retorno do mosto turvo abaixo da superfície do mosto |
Reduz a absorção de oxigénio |
| Cones coletores de mosto |
1 por m², velocidade do cone 0,015 m/s |
| Número de lâminas de penteação |
2–2,25 por m² |
| Design especial da lâmina (lâminas auxiliares atrás da lâmina principal) |
Aumenta o efeito de cisalhamento durante o ajuntamento |
| Material da faca |
Bronze com liga de zinco |
| Controlo do rake e da bomba de mosto |
Frequência variável (VFD) |
| Densidade das cabeças de limpeza sob o ecrã |
2 por m² |
| Injeção contínua |
Boa permeabilidade do leito de grãos |
| Carregamento do crivo com moagem condicionada por imersão |
250 kg/m² — escoamento rápido, sem estratificação do leito |
| A zona da porta reservada aos resíduos de malte também filtra |
Aumenta a área total de filtração |
| Filtração sob pressão com N₂ ou CO₂ |
0,02–0,03 MPa, aumenta a velocidade do escoamento |
Tabela 2. Requisitos técnicos para cubas de filtração modernas. .
5. Como é controlado um tanque de lúpulo moderno?
Os tanques de filtração modernos já não dependem de um cervejeiro a observar um visor. O controlo baseia-se no caudal e no diferencial de pressão (ΔP) — e, cada vez mais, em modelos multiparámetros que têm em conta, simultaneamente, a altura do leito, a altura do rake, a velocidade do rake, o caudal do mosto, o volume de água de lavagem, a capacidade da caldeira e a turbidez. A Figura 5 mostra como o sistema modular transforma três medições brutas em três circuitos de controlo independentes.
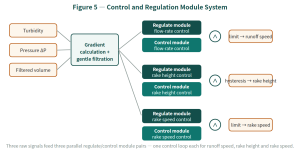
Que sinais alimentam o sistema? Os indicadores verificados manualmente incluem o aspeto, a quantidade do mosto inicial e do mosto na caldeira, a concentração, a cor e o pH, além dos sólidos no funil de Imhoff (que devem permanecer abaixo de 0,2 mL). Os instrumentos online monitorizam a temperatura, o caudal e o volume da água de lavagem, o caudal e a temperatura do mosto, a altura do ancinho, a velocidade de escoamento por secção e o diferencial de pressão do leito. Quanto mais destes parâmetros forem automatizados, mais repetível se torna cada fermentação.
6. O que acontece durante as sete etapas da filtração?
A filtração do mosto passa por sete etapas: pré-aquecimento, mistura do malte, repouso, refluxo do mosto turvo, primeira filtração do mosto, lavagem com água e remoção dos grãos usados. Qual destas etapas determina, discretamente, o prazo de validade da sua cerveja? A resposta pode surpreendê-lo — é a segunda.
6.1 Pré-aquecimento
Antes da chegada do mosto, o recipiente é verificado, as telas são apertadas e limpas, os ancinhos colocados na posição inicial e os reguladores fechados para manter a temperatura. Em seguida, enche-se com água a 78 °C até às placas — expulsando o ar do espaço por baixo das telas. Porquê? Porque o oxigénio retido nesse espaço se dissolveria diretamente no primeiro mosto, e o pré-aquecimento também impede que as placas retirem calor do mosto.
6.2 Início da maceração: por que razão a entrada pela parte inferior é tão importante?
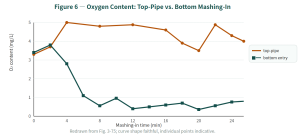
O mosto é bombeado enquanto se agita, sendo distribuído uniformemente pelos ancinhos, num intervalo de 8 a 12 minutos e a uma velocidade de transferência mantida entre 2 e 4 m/s. Uma distribuição desigual implica uma extração desigual e um rendimento inferior — e, uma vez formada a camada, não é possível corrigir a situação. O verdadeiro vilão, porém, é o oxigénio: cada salpico arrasta ar para um mosto que deveria permanecer anaeróbico. A Figura 6 mostra o teor de oxigénio medido para o carregamento pelo tubo superior em comparação com a entrada pela parte inferior, e a diferença é significativa.
6.3 Descanso: Será que a cama se faz sozinha?
Após a maceração, as cascas pesadas e os fragmentos leves sedimentam-se rapidamente, formando uma camada de grãos com 30–40 cm (60–70 cm na moagem húmida) em três estratos naturais: uma camada inferior grossa, uma camada intermédia de cascas — a mais espessa e o verdadeiro meio filtrante — e uma camada superior leve de proteínas e partículas finas de casca. O primeiro mosto acumula-se por cima do leito. Todo o processo demora apenas 10–20 minutos, mas ignorá-lo é um erro clássico de principiante: sem estratificação, não há escorrimento limpo. Um mosto mais quente sedimenta-se mais rapidamente; uma sacarificação bem executada, que degrada totalmente os β-glucanos, sedimenta-se ainda melhor.
6.4 Refluxo do mosto turvo
O primeiro mosto que passa por um leito novo está sempre turvo — contém partículas que passaram pelas placas. Este mosto turvo contém mais de dez vezes a quantidade de ácidos gordos (C₈–C₁₈) do mosto límpido, e deixá-lo chegar à caldeira aumenta os valores de iodo e prejudica a espuma, o sabor e a retenção da espuma. Por isso, o cervejeiro abre as válvulas de drenagem para libertar o ar, fecha-as, abre as válvulas de escoamento e bombeia o mosto turvo de volta para baixo da superfície do mosto — nunca sobre o leito — durante cerca de 10 minutos, até que fique límpido.
6.5 Filtração do primeiro mosto: a que velocidade deve ser realizada?
A primeira filtração do mosto demora normalmente entre 75 e 105 minutos; um sistema moderno com boa agitação consegue ficar abaixo dos 60 minutos. A válvula do mosto abre-se gradualmente — começando com 1/4 a 1/3 da abertura e aumentando depois — para manter o leito solto. Os rastilhos podem funcionar, mas lentamente: 1/5 a 1/3 r/min, mantendo sempre uma distância mínima de 3–5 cm em relação às placas. Um manómetro de pressão diferencial ajusta automaticamente a velocidade e a profundidade do rastilho. Aos 25–30 minutos, medir a gravidade do primeiro mosto para planear a lavagem. Para uma cerveja de 12 °P, o primeiro mosto deve atingir 16–20 °P — ou seja, 40–80% acima da gravidade alvo da cerveja.
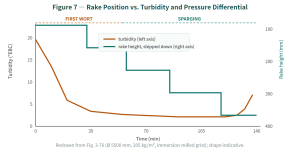
O que controla a velocidade? Três fatores são determinantes. Temperatura: o mosto a 20 °C filtra-se cerca de 20% mais lentamente do que a 15 °C, porque a viscosidade diminui com o calor — mantendo a temperatura da mistura, mantém-se a velocidade. Resistência do leito: a resistência é mínima no início e aumenta à medida que os sólidos se compactam, pelo que o operador deve adaptar-se continuamente. Moagem e qualidade do malte: consulte as Tabelas 3 e 4.
Tabela 3 — Extrato do mosto, tempo de escoamento e viscosidade (75 °C)
| Extrato (°P) |
Tempo de escoamento para um volume igual (s) |
Viscosidade (mPa·s) |
| 0 |
85 |
1.00 |
| 10 |
108 |
1.27 |
| 15 |
122 |
1.44 |
| 20 |
147 |
1.73 |
| 25 |
187 |
2.20 |
Tabela 3. Relação entre a viscosidade do mosto, o tempo de filtração e o extrato. .
Tabela 4 — Qualidade do malte, método de brassagem e velocidade de filtração
| Qualidade do malte |
Método de trituração |
β-glucano (mg/L) |
Viscosidade do mosto (mPa·s) |
Filtração (L/kg·30 min) |
| Insuficientemente modificado |
Decocção dupla |
1290 |
2.60 |
2.5 |
| Infusão rápida |
1220 |
3.38 |
1.7 |
| Bem modificado |
Decocção dupla |
364 |
1.98 |
2.8 |
| Infusão rápida |
383 |
2.27 |
2.2 |
Tabela 4. Qualidade do malte, método de brassagem e velocidade de filtração. .
Repare no que a Tabela 4 realmente indica: um malte mal modificado, submetido a uma maceração demasiado rápida, produz o mosto mais viscoso e de filtração mais lenta de todas as quatro combinações. O tipo de moagem é igualmente importante — as taxas de fluxo do primeiro mosto medidas são de 66,5 g/min para a moagem a seco, 78,1 para a moagem condicionada e 110,0 para a moagem húmida. As cascas moídas a húmido formam um leito mais espesso, mas muito mais permeável (35 cm a seco, 40 cm com condicionamento, 55 cm a húmido), razão pela qual os recipientes de moagem a húmido podem suportar cargas de 200 a 225 ou mesmo 300 kg/m². Então, por que razão nem todas as cervejarias utilizam a moagem húmida? Porque o mosto fica mais turvo — uma desvantagem que muitas marcas se recusam a aceitar.
Tabela 5 — Carga da tela, tempo de filtração e velocidade de escoamento
| Carga de grãos (kg/m²) |
150 |
225 |
300 |
| Profundidade da camada de grãos (cm) |
27 |
40.5 |
54 |
| Tempo de filtração 180 min → velocidade (L/m²·s) |
0.11 |
0.16 |
0.21 |
| Tempo de filtração 150 min → velocidade (L/m²·s) |
0.13 |
0.19 |
0.25 |
| Tempo de filtração 120 min → velocidade (L/m²·s) |
0.16 |
0.24 |
0.32 |
Tabela 5. Relação entre a carga da tela, o tempo de filtração e a velocidade de filtração. Uma velocidade excessiva aumenta o atrito do fluxo — mais rápido não significa, automaticamente, melhor.
Verificação da qualidade do primeiro mosto
O primeiro mosto é o boletim do seu malte e da sua maceração. Verifique a cor, a claridade, o odor, o sabor e a reação ao iodo — o teste do iodo revela se fragmentos de casca e amido não convertido passaram para o mosto. Espere um rendimento do primeiro mosto em torno de 40–50% de extrato total; o restante fica no leito à espera da lavagem. O rendimento é calculado da seguinte forma: mosto inicial (hL) × 0,98 × °P ÷ grist (100 kg) — o valor 0,98 corrige a temperatura mais baixa do mosto inicial (~70 °C).
A densidade é medida com um sacarímetro calibrado a 20 °C, com a leitura efetuada no topo do menisco na sala de fermentação, utilizando uma escala de correção de temperatura (valores a vermelho para correções acima/abaixo dos 20 °C). Uma advertência do manual que vale a pena repetir: não introduza o hidrómetro demasiado profundamente — o mosto que fica preso à haste faz com que a leitura seja inferior à real.
A lavagem por aspersão é um processo de difusão — a taxa de extração depende da área de contacto, da diferença de concentração e do tempo. Efetue-o em duas ou três fases (cerca de 20%, depois 50% e, por fim, 30% da água de aspersão), com cada aspersão a durar no máximo 10 minutos a partir de um tubo circular com bicos posicionados sobre o leito. A temperatura da água deve situar-se entre 76 e 78 °C, nunca acima de 80 °C: água mais fria deixa o amido por converter; água mais quente liberta amido danificado pela α-amilase, cor adicional e — o pior de tudo — oxigénio. Quando o nível da água se aproximar da superfície do leito (a 1–2 cm), proceda imediatamente à pulverização; se demorar mais, as polifenol-oxidases entram em ação. Se a turbidez aumentar, levante os ancinhos para soltar o leito; se o ΔP subir, baixe-os. De quanta água de lavagem precisa? A Tabela 6 apresenta a proporção clássica.
Tabela 6 — Gravidade do primeiro mosto em função do volume de água de lavagem
| Densidade do mosto inicial (°P) |
Proporção entre o mosto inicial e a água de lavagem |
| 14 |
1 : 0.7 |
| 16 |
1 : 1.0 |
| 18 |
1 : 1.2 |
| 20 |
1 : 1.5 |
Tabela 6. Concentração do primeiro mosto e volume de água de lavagem. .
Pare a lavagem no momento certo. A gravidade mista do mosto para uma cerveja de 11 °P é normalmente mantida entre 9,4 e 9,6 °P (1,0–1,5 °P abaixo da gravidade final); o último fluxo de mosto fica entre 1 e 1,5 °P. Se continuar a lavagem, irá extrair taninos, sabores a casca e silicatos que estragam a cerveja — e evaporar água a mais sem qualquer utilidade. Esteja também atento ao pH da lavagem: este sobe gradualmente durante o processo e, acima de 6,0, perde-se a coagulação das proteínas na caldeira, pelo que deve adicionar ácido láctico conforme necessário. E lembre-se do que a Tabela 7 mostra: os últimos corpos ficam drasticamente mais escuros (a cada 12 °P), pobres em azoto e ricos em polifenóis — e é exatamente por isso que devem ser misturados, e não fervidos puros.
Tabela 7 — Composição dos mosto de lavagem em comparação com o primeiro mosto
| Artigo |
Primeiro mosto |
1.º mosto de lavagem |
2.º mosto de lavagem |
3.ª infusão de mosto |
Mosto misturado |
| Gravidade (°P) |
16.3 |
13.9 |
5.3 |
1.6 |
10.2 |
| pH |
5.69 |
5.74 |
5.99 |
6.35 |
5.81 |
| Cor (EBC) |
7.8 |
6.5 |
3.2 |
2.2 |
5.6 |
| Fermentabilidade final (%) |
82.4 |
83.6 |
86.0 |
83.4 |
81.8 |
| N total (mg/100 mL) |
140.8 |
118.2 |
46.8 |
16.0 |
86.3 |
| N de alto MW (mg/100 mL) |
35.9 |
28.7 |
12.1 |
5.8 |
22.1 |
| FAN (mg/100 mL) |
26.0 |
22.6 |
9.8 |
3.4 |
17.1 |
| Polifenóis (mg/L) |
236 |
200 |
79 |
37 |
151 |
| Antocianógenos (mg/L) |
110 |
91 |
50 |
28 |
61 |
Tabela 7. Composição dos mosto de lavagem em comparação com o primeiro mosto. Os valores normalizados para 12 °P apresentados no original mostram que a cor do terceiro mosto de lavagem atinge os 17,5 EBC, com polifenóis a 294 mg/L — um forte argumento a favor de limites de lavagem rigorosos.
6.7 Grãos usados: resíduos ou receita?
Quando a densidade da lavagem atingir os valores especificados, esvazie o leito, abra a saída de grãos usados e retire os grãos — os recipientes modernos utilizam uma porta inferior articulada, cuja área contribui ainda com uma superfície de filtração adicional durante o processo. O grão cai num transportador helicoidal que o comprime ligeiramente e o bombeia para um silo, com uma válvula de purga que separa o ar de transporte do grão antes do carregamento no camião. O grão húmido não vendido deve ser seco até atingir uma humidade de 10–12% (1,25–1,36 kg de vapor por kg de água evaporada). Vale a pena? A Tabela 8 diz que sim — o grão usado é um verdadeiro produto alimentar.
Tabela 8 — Composição da matéria seca dos resíduos de malte
| Componente |
Conteúdo (%) |
Componente |
Conteúdo (%) |
| Proteína |
28.0 |
Celulose |
17.5 |
| Gordura |
8.2 |
Minerais |
5.3 |
| Extrato sem N |
41.0 |
|
Tabela 8. Composição da matéria seca dos grãos usados (Tabela 3-44 original). Os grãos húmidos apresentam uma humidade de 70–80%; 100 kg de malte rendem 100–130 kg de grãos húmidos, com um valor nutricional de cerca de 1/5 do da cevada com o mesmo peso.
7. Em que situações é que um filtro de mosto é melhor do que uma cuba de filtração?
Então, por que razão a Heineken, a Brahma, a Kronenbourg, a Harbin e a Chongqing Brewery estão a investir em filtros de mosto? Porque um filtro de placas e armação com elementos em câmara extrai mais mosto a partir da mesma mistura de grãos, tem um ciclo mais curto e permite uma automatização excelente. O projeto francês da NORTEK constitui um estudo de caso útil. As suas placas de estrutura e câmara medem 2100 × 2100 mm, com câmaras de 40–60 mm, pesam cerca de 250 kg cada e proporcionam 16–22 m² de área de placa por unidade — suportando cargas até 8 kg de malte por m² de área de filtração.
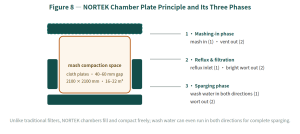
O segredo está no interior das placas. Os filtros tradicionais fixam o tecido de forma rígida; a NORTEK prende-o com uma vedação de O-ring entre as placas da câmara, para que o tecido nunca se rasgue nem apresente fugas. Durante a maceração, as câmaras enchem-se com partículas em suspensão — “a fase de sedimentação é turva e pouco clara”, como refere o texto original —, enquanto que, durante a lavagem, a direção do fluxo pode ser invertida e o tecido flexiona, garantindo que todas as câmaras sejam lavadas de forma uniforme. As versões com membrana incluem uma fase de espremedura que seca os leitos antes da descarga.
E quanto à moagem? Um filtro de mosto tolera — e até prefere — uma moagem muito mais fina do que uma cuba de filtração, como fica claro na Tabela 9. Essa moagem mais fina significa uma extração mais rápida e um rendimento mais elevado, sendo esta uma das razões pelas quais os utilizadores de filtros referem uma eficiência na recolha do mosto em torno de 100% ± 0,5%.
Tabela 9 — Distribuição granulométrica da farinha por sistema de moagem
| Fração de peneiramento |
Laminador de seis cilindros (%) |
Moinho de discos (%) |
Moinho de martelos (%) |
| Eu (cascas) |
11 |
1 |
1 |
| II |
4 |
3 |
4 |
| III (grãos de milho) |
16 |
30–35 |
9 |
| IV (grãos de milho) |
43 |
30–40 |
26 |
| V (flour) |
10 |
10–20 |
19 |
| VI (fine flour) |
16 |
<16 |
41 |
Table 9. Grist particle size distribution of different milling systems . Hammer-milled grist — unusable in a lauter tun — is exactly what a mash filter wants.
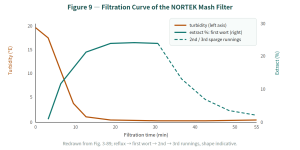
Tabela 10 — Indicadores de qualidade do mosto do filtro de mosto NORTEK
| Indicator |
Target |
| First wort yield (%) |
>52 |
| Solids (Imhoff funnel, mL/L) |
<20 |
| Turbidity (EBC) |
<25 |
| Polifenóis (mg/L) |
<215 |
| Antocianógenos (mg/L) |
<0.4 |
| Wort moisture after press (hull water, %) |
<74 |
Table 10. Related wort quality indicators for NORTEK mash filter production . Notes from the original: solids measured with an Imhoff funnel; color figures referenced to 12 °P wort.
The verdict? Choose a lauter tun if you want maximum wort clarity, flexible grist, classic husk-bed character, and 9–15 brews/day per vessel. Choose a mash filter if extract yield (100% ± 0.5), short total cycles (<120 min including cleaning and discharge), fine hammer-milled grist and full automation outweigh the higher clarity demands. Many large groups run both: filters for volume brands, lauter tuns for flagship clarity.
Perguntas frequentes
- Q1: How wide are lauter tun screen slots, and how much open area do I need?
- Modern welded-slot plates use 0.5–0.7 mm slots with about 15% free flow area (up to 18% for welded designs). Research shows even 10–12% open area suffices, because the grain bed does the real filtering.
- Q2: What first wort gravity should I target for a 12 °P beer?
- 16–20 °P — roughly 40–80% above the beer target — with first wort yield around 40–50% of total extract. Measure at 25–30 minutes into runoff to plan your sparge water.
- Q3: How fast should the rakes turn during first wort filtration?
- Very slowly: 1/5 to 1/3 r/min, and never lower the knives closer than 3–5 cm to the plates. During sparging, raise the rakes if turbidity climbs and lower them if pressure differential rises.
- Q4: Why is my first wort cloudy even after reflux?
- Check three things: crush quality (too much flour), rake knives running too deep or too fast, and excessive ΔP from opening the wort valve too quickly. Reflux must also enter below the wort surface, not onto the bed.
- Q5: Can a mash filter really hit 100% extract?
- The NORTEK design targets 100% ± 0.5% wort collection thanks to fine hammer-milled grist, membrane squeezing of the beds, and complete two-direction sparging — with full cycles under 120 minutes including cleaning and discharge.
Conclusão: Então, qual é o navio que merece o seu próximo investimento?
A lauter tun is only as good as its weakest component: slot geometry, draw-off hydraulics, rake control, and automation modules each add or subtract minutes and clarity. A mash filter trades that mechanical finesse for brute extraction efficiency and automation. Either way, the numbers in this guide — slot widths, knife spacings, sparge ratios, oxygen limits — are the benchmarks to hold any supplier to.


 Publicado