Un confronto pratico tra quattro tecnologie di frantumazione del malto per i moderni impianti di birrificazione.
Scegliere il giusto metodo di macinazione del malto è una delle decisioni più importanti che un birraio deve prendere. Influisce sulla resa dell’estratto, sulla velocità di filtrazione, sul colore del mosto, sulla stabilità del sapore, sul controllo delle polveri e persino sulla sicurezza dell’impianto. Questa guida analizza nei dettagli i quattro principali approcci utilizzati oggi nei birrifici — macinazione a secco, macinazione a umido, macinazione con condizionamento (ripristino dell’umidità) e macinazione con condizionamento a immersione diretta — utilizzando dati di processo reali e confronti delle prestazioni.
Perché il metodo di frantumazione è importante
La frantumazione del malto non riguarda solo la granulometria. Il metodo scelto determina la quantità di buccia che rimane intatta, la quantità di umidità che penetra nel chicco prima della frantumazione, la quantità di polvere generata e il comportamento del malto macinato nel tino di ammostamento o nel tino di filtrazione. Ogni metodo rappresenta un diverso equilibrio tra costi di investimento, complessità operativa, sicurezza e qualità della birra.
Compromesso fondamentale: Una migliore conservazione della buccia comporta solitamente costi più elevati per le attrezzature e una pulizia più complessa, ma migliora anche la velocità di filtrazione, riduce l’astringenza e aumenta la resa dell’estratto.
1. Macinazione a secco: il cavallo di battaglia tradizionale
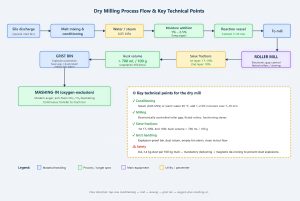
Macinazione a secco È il metodo più diffuso nei birrifici di piccole e medie dimensioni, poiché l'attrezzatura è semplice, facile da utilizzare e relativamente economica. Il malto pulito viene convogliato a un separatore di pietre, pesato e poi macinato in un mulino a rulli. Il malto macinato viene stoccato temporaneamente e poi immesso nel tino di ammostamento.
Controllo delle polveri e rimozione del ferro
La sicurezza è la principale preoccupazione nella macinazione a secco. Quando il malto viene macinato a secco, si sprigiona polvere fine. Ogni 100 kg di malto possono generare da 0,4 a 1,4 kg di polvere e, alla giusta concentrazione, questa polvere può esplodere se innescata da una scintilla. Pertanto, gli impianti di macinazione a secco devono includere:
- Aspirazione delle polveri: I piccoli birrifici utilizzano spesso filtri a sacchi; gli impianti più grandi raccolgono la polvere in silos appositi. La polvere raccolta contiene ancora materiale estraibile e può essere mescolata con i residui di malto per essere venduta.
- Rimozione del ferro con metodo magnetico: Prima del mulino vengono installati dei magneti per rimuovere chiodi, viti e altri metalli ferrosi. L'ingresso di metalli nel mulino può danneggiare i rulli scanalati e generare scintille che provocano esplosioni di polvere.
- Rimozione delle pietre: I sassi possono danneggiare o appiattire le scanalature del rullo; pertanto, è fondamentale che i separatori di sassi siano installati a monte del mulino.
Pesatura e movimentazione del grano macinato
Una pesatura accurata è fondamentale per calcolare la resa dell'impianto di birrificazione e il consumo di malto per 1.000 litri di birra. Si utilizzano due sistemi comuni:
- Bilance con ribaltamento: Robuste, resistenti e ampiamente utilizzate nei vecchi impianti di maltaggio e nei piccoli birrifici.
- Bilance elettroniche con cella di carico: Sono preferibili per impianti di produzione ad alta produttività e integrati con sistemi informatici, poiché registrano e accumulano automaticamente i dati relativi alle pesature.
A caso Grist Di norma, tra il mulino e il tino di ammostamento viene installata una tramoggia intermedia. Senza di essa, la durata dell’ammostamento deve necessariamente corrispondere al tempo di macinazione. Un volume tampone tipico è di circa 300 L ogni 100 kg di materia prima.
2. Macinazione a umido: massima protezione della buccia
In macinazione a umido, il malto viene messo a mollo in acqua calda a circa 50 °C per 15–20 minuti fino a quando il suo contenuto di umidità raggiunge circa il 30%. Il malto così trattato passa quindi attraverso un mulino a due cilindri con una distanza tra i cilindri compresa tra 0,35 e 0,45 mm. L’acqua di ammostamento viene aggiunta all’interno del mulino con un rapporto malto/acqua di almeno 1:3, creando un impasto liquido che viene pompato direttamente nel tino di ammostamento.
Vantaggi della macinazione a umido
- Gusci integri: L’ammollo preliminare rende la buccia elastica, consentendole di rimanere sostanzialmente integra. Il letto filtrante rimane poroso, la filtrazione è più rapida e i composti nocivi presenti nella buccia, come i tannini, tendono a lisciviarsi in misura minore.
- Macinatura fine dell'endosperma: L'endosperma ammorbidito può essere macinato fino a ottenere una sospensione fine, migliorando la gelatinizzazione, l'accesso degli enzimi e la solubilizzazione.
- Maggiore carico nel lauter-tun: Sono possibili carichi di 250–350 kg/m² e l’impianto di macinazione a umido può essere collocato allo stesso livello del locale di cottura.
- Senza polvere: Poiché il grano è umido, il rischio di esplosione è praticamente nullo.
Svantaggi della macinazione a umido
- Elevato fabbisogno energetico: La macinazione deve essere completata entro circa 30 minuti, pertanto spesso 2-3 impianti di macinazione a umido funzionano contemporaneamente, generando picchi di carico elettrico.
- Estratto inferiore: Un tempo di macerazione eccessivo può ridurre la resa del birrificio di circa 2% rispetto alla macinazione a secco, e lo zucchero residuo nei residui di malto può essere circa il doppio (2–3%).
- Materiali e manutenzione: I rulli e gli alloggiamenti devono essere in acciaio inossidabile, con rulli cavi di durezza BH 500. I rulli si usurano rapidamente e richiedono una pulizia frequente.
- Rischio igienico: Il malto umido non può essere conservato; se viene lasciato in attrezzature calde e sporche, possono proliferare organismi che ne causano il deterioramento.
3. Fresatura di condizionamento (ripristino dell'umidità)
Fresatura di condizionamento—spesso utilizzato con mulini a quattro, cinque o sei cilindri—aggiunge una piccola quantità di umidità alla buccia appena prima della frantumazione. Acqua fredda, acqua calda o vapore a bassa pressione (0,05–0,1 MPa) vengono spruzzati sul malto all’interno di una coclea o di un recipiente di condizionamento. Il condizionamento a vapore dura 30–40 secondi e aumenta l’umidità della buccia di circa 0,7–1,01 TP3T; la nebulizzazione d’acqua richiede 90–120 secondi e aumenta l’umidità di 1,5–2,01 TP3T.
Durante il condizionamento, la temperatura del malto deve rimanere al di sotto dei 30 °C per proteggere gli enzimi. L’acqua non viene distribuita in modo uniforme: mentre l’umidità totale del chicco può aumentare solo di 0,7%, l’umidità della buccia può aumentare di 1,5–1,7% e quella dell’endosperma solo di 0,3–0,5%. Questa idratazione mirata rende la buccia flessibile, lasciando l’endosperma relativamente secco e friabile.
Effetti del condizionamento
- Il volume della buccia aumenta del 10–20%
- Migliora la separazione tra i granelli grossolani e la buccia
- Aumenta la velocità di deflusso del mosto
- Miglioramento dell'estratto di mosto e dell'attenuazione finale
- Il tempo necessario per raggiungere il valore limite dello iodio si riduce
4. Fresatura con condizionamento ad immersione diretta
Fresatura con condizionamento a immersione diretta porta il processo di condizionamento a un livello superiore. Una carica completa di malto secco viene contenuta in un recipiente di condizionamento e irrorata con acqua calda per circa 60 secondi, finché la buccia non assorbe circa il 20% di umidità. Il malto viene quindi macinato in un mulino a due cilindri e miscelato con ulteriore acqua calda fino a raggiungere la densità di ammostamento desiderata, prima di essere pompato nel tino di ammostamento. Gli ingredienti aggiuntivi vengono macinati a secco separatamente e poi miscelati fino a ottenere la consistenza richiesta per il bollitore dei cereali.
Vantaggi
- Idratazione uniforme della buccia: La nebulizzazione continua garantisce una distribuzione uniforme dell'umidità, così le bucce diventano resistenti ma non si rompono, formando un eccellente strato filtrante.
- Macinatura fine dell'endosperma: L'endosperma secco può comunque essere macinato finemente, accelerando l'attivazione enzimatica e la saccarificazione. L'estratto può migliorare di oltre 1%.
- Riduzione dell'ossidazione: Il breve contatto con l'aria preserva l'aroma del mosto, rendendo questo metodo ideale per le lager chiare.
- Senza polvere: La contaminazione da polvere viene eliminata.
- Costi di infrastruttura inferiori: L'impianto di macinazione può essere installato allo stesso livello del locale di cottura, e il trasporto idraulico risulta più economico rispetto a quello pneumatico o meccanico.
Svantaggi
- Carico di picco elevato: La macinazione deve essere completata in 30–40 minuti, il che comporta un picco di fabbisogno energetico. Il consumo energetico può essere più che doppio rispetto a quello della macinazione a secco.
- Non adatto alla separazione delle bucce: Il processo è concepito per un'alimentazione continua dell'impasto, non per la produzione di frazioni separate di bucce e granella.
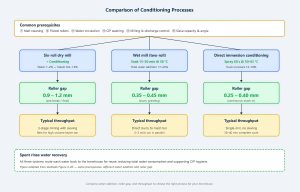
L'immagine qui sopra riassume le differenze tra i tre principali approcci di condizionamento/idratazione in termini di aggiunta di acqua e requisiti preliminari. I livelli di aggiunta di acqua sono in genere:
- Macinatore a secco a sei cilindri con condizionamento: 1–21 TP3T di acqua, più 0,8–1,51 TP3T di vapore
- Impianto di macinazione a umido (a due cilindri): 17–23% acqua (macinazione completamente a umido)
- Condizionamento per immersione diretta: 12–16% acqua
I prerequisiti comuni a tutti e tre i sistemi comprendono la pulizia del malto, i rulli scanalati, una corretta circolazione dell’acqua, il lavaggio CIP, l’alimentazione e lo scarico controllati, una capacità e un’inclinazione adeguate del setaccio, nonché una distanza tra i rulli compresa tra 0,25 e 0,40 mm per la frantumazione finale. L’acqua di risciacquo esausta viene recuperata e riutilizzata.
Tabella 1: Confronto delle prestazioni tecniche dei sistemi di frantumazione del malto
| Parametro |
Macinazione a secco |
Macinazione a umido |
Fresatura di condizionamento |
Condizionamento ad immersione diretta |
| Volume apparente della semola (m³/t) |
2.6 |
— |
3.2 |
— |
| Tasso di carico del Lauter (kg/m²) |
160–190 |
280–330 |
190–220 |
280–330 |
| Spessore massimo del letto di residui di malto (m) |
0.32 |
0.45–0.55 |
0.36 |
0.45–0.55 |
| Resa dell'estratto in laboratorio (%) |
76.6 |
76.6 |
76.6 |
76.6 |
| Resa dell'estratto in sala di cottura (%) |
75.0 |
76.1 |
76.6 |
76.6 |
| Colore del mosto (EBC) |
11.5 |
10.2 |
10.4 |
9.5 |
Fonte dei dati: tabella comparativa tratta da un manuale sui processi di produzione della birra. L’estratto del birrificio è il dato pratico che conta ai fini della resa e dei costi.
Tabella 2: Vantaggi e svantaggi di ciascun metodo di frantumazione del malto
| Metodo |
Vantaggi |
Svantaggi |
| Macinazione a secco |
- I mulini a endosperma secco garantiscono una lavorazione pulita ed efficiente
- Ottimi risultati grazie al malto di alta qualità
- La buccia e l’endosperma si separano bene
|
- I danni alla buccia provocano il rilascio di tannini, che scuriscono il mosto e ne aumentano l’amarezza
- Rischio di esplosione da polvere
- Il locale del mulino deve essere separato dal locale di fermentazione (costi fissi più elevati)
- Estratto della sala di cottura inferiore
|
| Fresatura di condizionamento |
- Stessi vantaggi della macinazione a secco
- Meno danni alla buccia
|
- L'endosperma può attaccarsi ai rulli
- È ancora necessario rimuovere la polvere
- È necessario controllare il contenuto di umidità per evitare la corrosione
- Resa massima temporaneamente limitata a circa 220 kg/m²
- La sala di macinazione deve essere separata dalla sala di cottura
|
| Macinazione a umido |
- La buccia rimane altamente elastica
- Eccellente filtrazione del mosto
- Maggiore estratto di mosto
- Migliore limpidezza del mosto in laboratorio
- Struttura interamente in acciaio inossidabile; nessuna corrosione; manutenzione ridotta
- Non è necessaria la rimozione della polvere
|
- Un’infusione non uniforme può causare la lisciviazione dei tannini dalla buccia
- Nessuna fase di reazione di condizionamento
- Una quantità eccessiva di polvere indica un cattivo condizionamento
- Se non viene utilizzato correttamente, l'imbuto di alimentazione può trattenere il malto
|
| Condizionamento per immersione diretta |
- Tempo di macerazione breve e fisso; la macinazione e l’ammostatura avvengono in modo continuo
- Meno danni alla buccia e minore estrazione di tannini
- Bassa perdita di malto ed elevata resa in estratto
- Migliore limpidezza del mosto in laboratorio
- Struttura interamente in acciaio inossidabile; nessuna corrosione; manutenzione ridotta
- Non è necessaria la rimozione della polvere
|
- Non adatto nei casi in cui sia necessario separare la buccia
- Elevato picco di domanda di potenza
|
Quale metodo dovrebbe scegliere il tuo birrificio?
Il metodo migliore dipende dalle dimensioni del tuo impianto, dai tipi di birra che produci, dal budget a disposizione e dalla configurazione dell'impianto:
- Birrifici di piccole e medie dimensioni Con un capitale limitato e semplici tini di filtrazione, di solito si inizia con la macinazione a secco, il controllo delle polveri e la protezione magnetica.
- Birrifici alla ricerca di una resa migliore e di un processo di filtrazione più efficace senza grandi investimenti nella lavorazione a umido, spesso si passa alla macinazione di condizionamento (ripristino dell'umidità).
- Birrifici di alta gamma specializzati nella produzione di lager e Pilsner che privilegiano un colore chiaro, un mosto brillante e la stabilità del sapore possono optare per la macinazione a umido o il condizionamento a immersione diretta.
- Grandi impianti industriali L’esecuzione di processi di ammostamento in continuo e la ricerca della massima automazione favoriscono sempre più il condizionamento a immersione diretta, grazie alla sua configurazione compatta e al funzionamento privo di polveri.
Domande frequenti sulla frantumazione del malto
Come posso prevenire le esplosioni di polvere in un mulino a secco?
Installare sistemi di depolverazione (filtri a maniche o silos), separatori magnetici a monte del mulino e sfoghi antiesplosione o sistemi di soppressione sul mulino e sul contenitore della farina. Mantenere le concentrazioni di polvere al di sotto dei limiti di esplosività ed eliminare le fonti di accensione, quali le scintille metalliche.
Perché la macinazione a umido produce un mosto più chiaro rispetto alla macinazione a secco?
L’ammollo preliminare mantiene la buccia elastica e sostanzialmente intatta, riducendo l’estrazione di polifenoli e tannini che scuriscono il mosto e conferiscono astringenza. La tabella 3-5 mostra che il colore del mosto scende da 11,5 EBC con la macinazione a secco a 10,2 EBC con la macinazione a umido.
Qual è la differenza tra la macinazione di condizionamento e la macinazione a umido?
Conditioning milling adds only 1–2% moisture to the husk surface before dry roller milling. Wet milling soaks the malt to about 30% moisture and mills it into a slurry. Conditioning is less effective than wet milling but simpler and cheaper.
Il condizionamento per immersione diretta consuma più energia rispetto alla macinazione a secco?
Yes. Because the entire charge must be milled in 30–40 minutes, the instantaneous power demand is high—often more than double that of dry milling. However, the gains in extract yield, wort quality, and reduced dust handling can offset the higher energy cost.
Di quale dimensione ho bisogno per il contenitore per la farina?
A common rule of thumb is 300 L of grist-case volume per 100 kg of raw material. This provides enough buffer so that milling and mashing-in can run independently.
Conclusion
There is no single “best” malt crushing method. Dry milling remains the economical choice for many breweries, while wet milling and direct immersion conditioning deliver superior husk protection, extract yield, and wort quality. Conditioning milling sits in the middle, offering a practical upgrade path for breweries that want better results without a full wet-mill investment.
Use the data in Table 3-5 and Table 3-6 to compare real performance metrics, and match the process flow in Figure 3-19 to your own brewhouse layout. The right decision will improve your yield, shorten your brew day, and produce cleaner, more consistent beer.


 Pubblicato